Saç Metal Kalıp Üretimi
Kesme, bükme, derin çekme ve progresif kalıplarda tasarımdan devreye almaya kadar çözüm.
Genel bakış
Saç metal kalıpta başarı, malzemenin geri yaylanma davranışını doğru öngörmekle başlar. Aynı kalınlıktaki iki farklı sac kalitesi aynı kalıpta farklı açı verir. Bu yüzden kalıbı malzeme sertifikasına göre tasarlıyoruz.
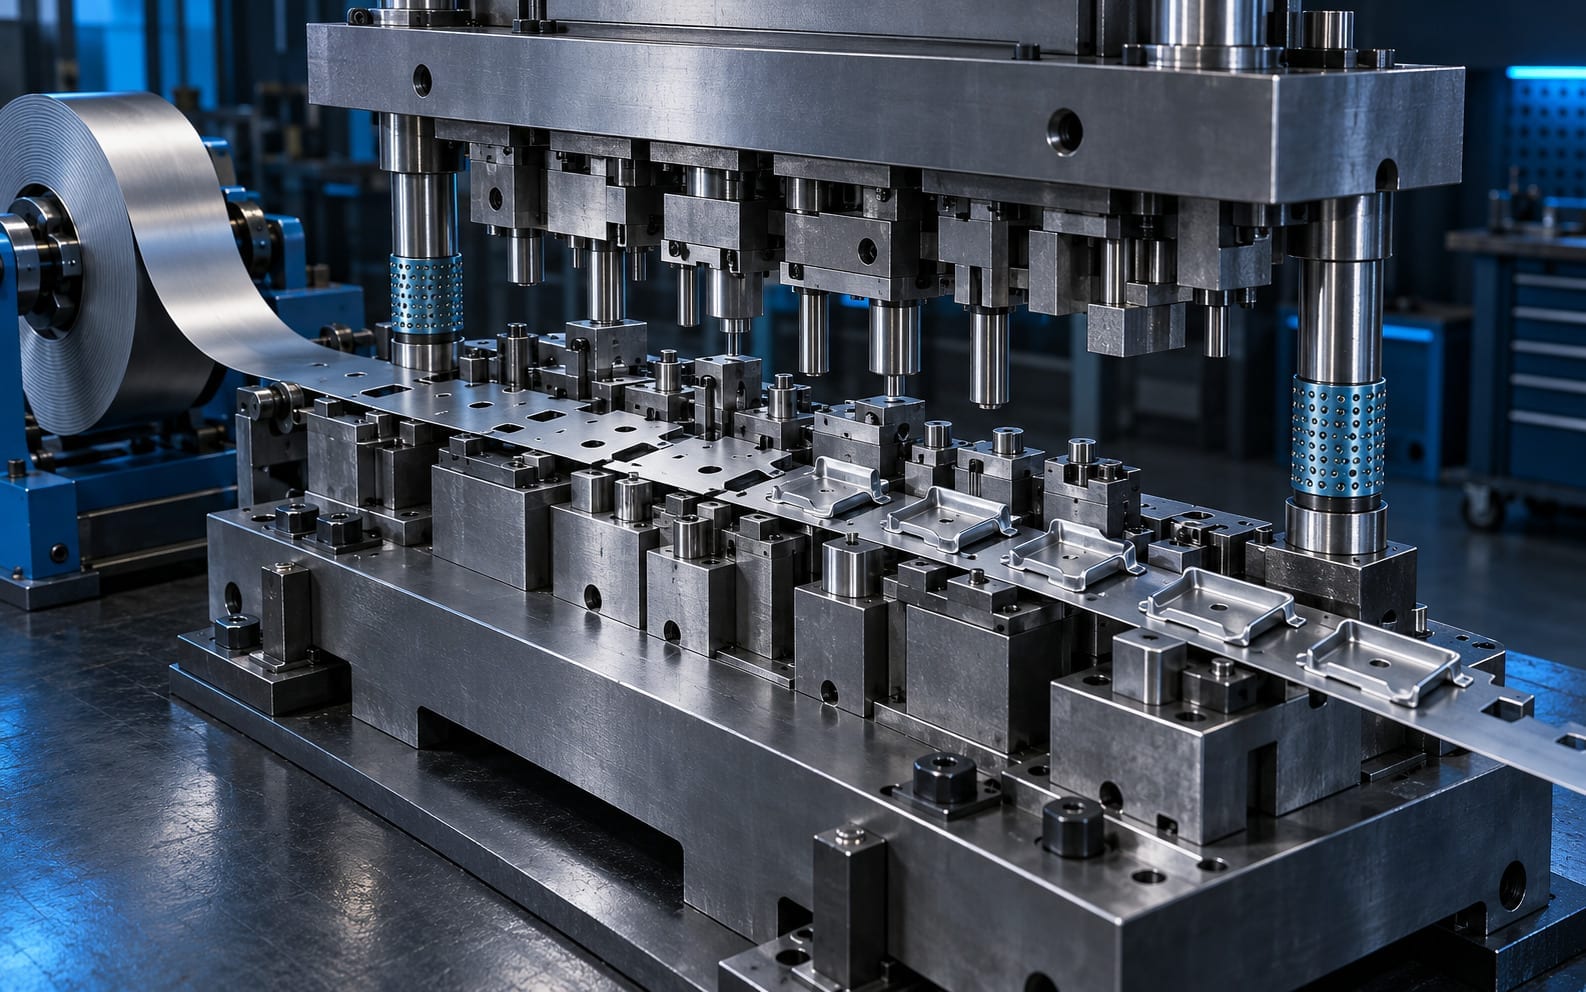
Parçanın üretim adedi kalıp tipini belirler. Düşük adetlerde ayrı kesme ve bükme kalıpları ekonomikken, yüksek adetlerde progresif kalıp hem çevrim süresini hem de parça başı işçiliği ciddi biçimde düşürür.
Açınım hesabı, geri yaylanma telafisi, kesme boşluğu ve şerit yerleşimi tasarımın kritik başlıklarıdır. Şerit yerleşimi aynı zamanda hurda oranını belirlediği için doğrudan malzeme maliyetine yansır.
Kalıp elemanlarında aşınmaya maruz yüzeyler için uygun çelik ve sertleştirme prosesi seçilir; bakım kolaylığı açısından kesici elemanlar sökülebilir şekilde tasarlanır.
Nasıl ilerliyoruz
- Adım 01
Parça ve malzeme analizi
Sac kalitesi, kalınlık ve geri yaylanma davranışı değerlendirilir.
- Adım 02
Açınım ve şerit yerleşimi
Açınım hesaplanır, hurda oranını düşüren şerit yerleşimi kurgulanır.
- Adım 03
Kalıp tasarımı
Kesme boşlukları, bükme radyusları ve kalıp tipi belirlenir.
- Adım 04
İmalat ve sertleştirme
Elemanlar işlenir, aşınma yüzeylerine ısıl işlem uygulanır.
- Adım 05
Deneme ve ayar
Numune basılır; ölçü ve açı kontrolü sonrası kalıp devreye alınır.