Kalite Kontrol Sistemleri
Hatalı parçayı müşteriye değil, hattın içinde yakalayan ölçüm ve ayıklama düzenekleri.
Genel bakış
Kalite kontrolün maliyeti, hatanın nerede yakalandığıyla doğru orantılıdır. Hattın içinde yakalanan bir hata düzeltilebilir; müşteride yakalanan aynı hata, parça bedelinin çok üzerinde bir bedele mal olur.
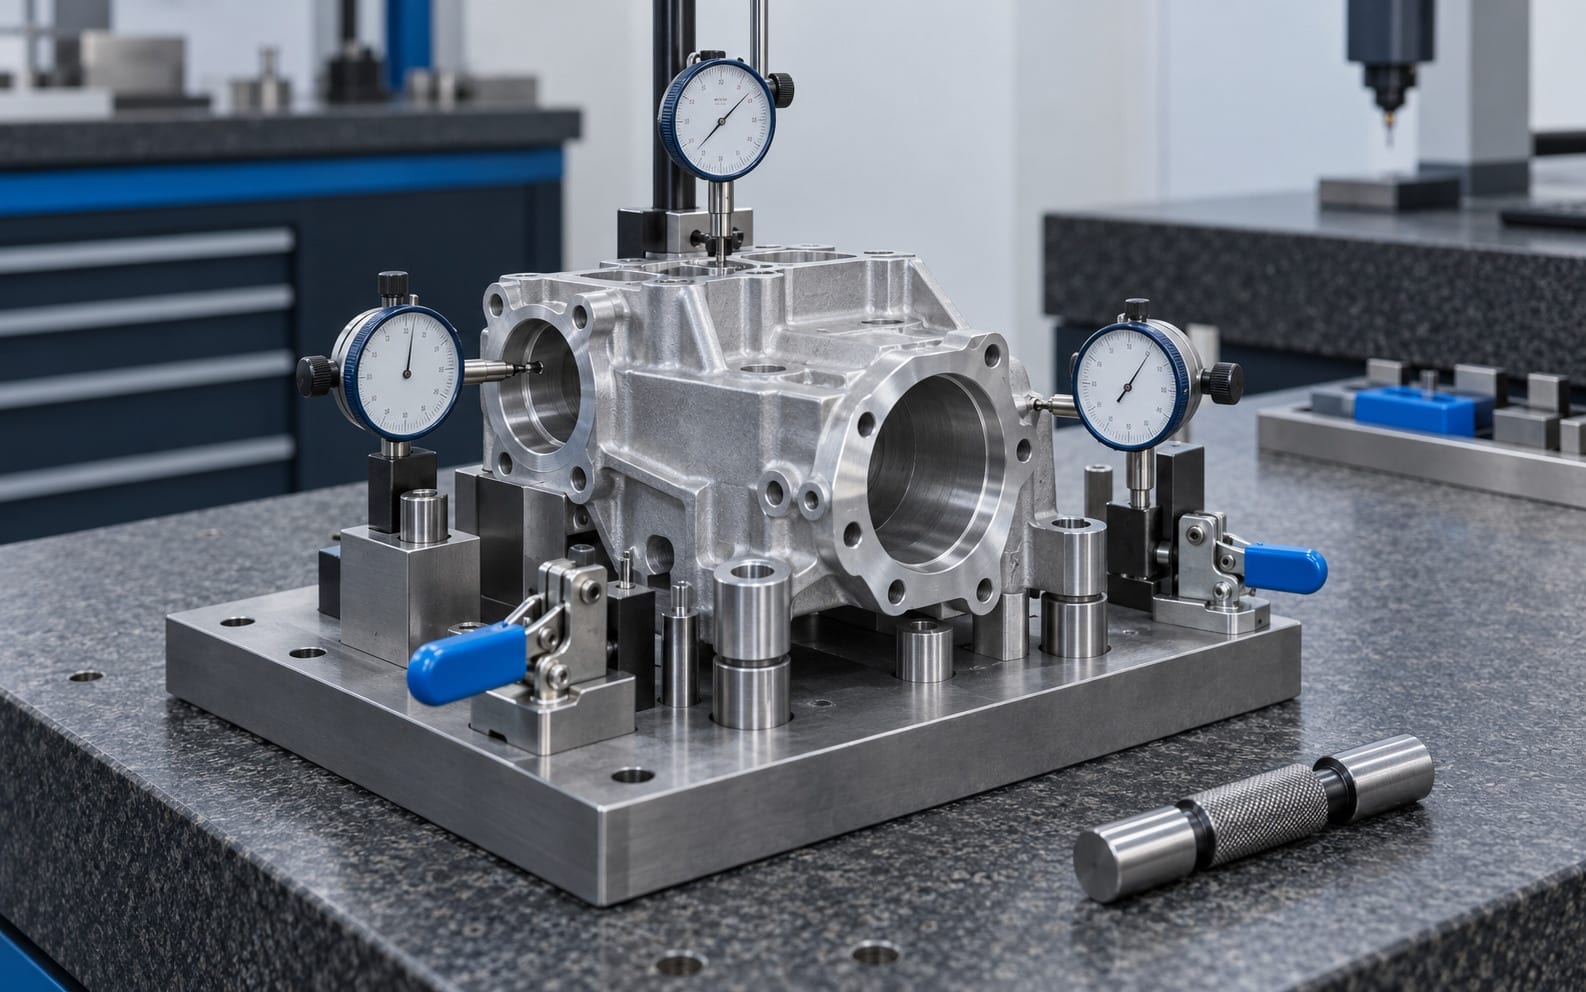
Öncelikle hangi karakteristiğin, hangi sıklıkta ve hangi hassasiyetle ölçüleceği belirlenir. Her ölçüm noktası çevrim süresine yük bindirdiği için, kritik olmayan karakteristikleri yüzde yüz kontrol etmek çoğu zaman gereksiz maliyettir.
Uygulamaya göre mastar ve mihengir tabanlı basit kontrol aparatlarından, sensörlü otomatik ölçüm istasyonlarına kadar farklı çözümler kurgulanır. Ayıklama mekanizması hatalı parçayı fiziksel olarak hattan çıkarır; operatörün dikkatine bırakılan ayıklama güvenilir değildir.
Sistem, ölçüm verisini kaydedecek şekilde kurgulandığında sadece ayıklama yapmakla kalmaz; prosesteki kaymayı erken gösteren bir uyarı mekanizmasına dönüşür.
Nasıl ilerliyoruz
- Adım 01
Karakteristik belirleme
Kritik ölçüler, tolerans ve kontrol sıklığı tanımlanır.
- Adım 02
Yöntem seçimi
Mastar, sensör veya test tezgâhı arasından uygun yöntem seçilir.
- Adım 03
Aparat tasarımı
Ölçüm ve bağlama aparatı tekrarlanabilirlik gözetilerek tasarlanır.
- Adım 04
İmalat ve doğrulama
Aparat üretilir, ölçüm sistemi analiziyle güvenilirliği doğrulanır.
- Adım 05
Devreye alma
Hatta kurulur, operatör eğitimi ve kullanım talimatı verilir.